 
|
Como identificar os defeitos
introduzidos pelos scanners
|
Os artefatos devidos aos scanners
podem ser identificados pelas distorções que eles produzem no
plano (x,y) e na vertical (z).
Distorções horizontais
- Não linearidade intrínseca. Há várias
manifestações da não linearidade de um piezelétrico
no plano horizontal. A mais notável é aquela pela qual
as linhas que são retas na amostra aparecem curvas na
imagem. Para testar isto no plano (x,y) é só fazer a
imagem de uma grade de calibração.
- Histerese. O sintoma é que quando se fazem
varreduras em diferentes direções aparecem
deslocamentos diferentes nas imagens da mesma estrutura.
Para testar isto só é necessário fazer varreduras do
mesmo lugar em sentidos diferentes. Se as imagens não
são idênticas, há histerese.
- Creep. O sintoma é que quando se muda de
região para fazer uma segunda varredura, a imagem parece
se mover durante algum tempo, até adquirir uma posição
fixa. Isto se deve a que o scanner precisa de um
tempo para relaxar. Para testar isto, deve ser feita uma
varredura sobre algum ponto reconhecível, se possível
numa esquina da imagem. Tirando uma segunda imagem dez
vezes menor (isto é, aumentando 10 vezes a
magnificação) na região onde está o ponto, se houver creep,
o sistema não centrará exatamente o ponto, mas fazendo
repetidas varreduras sobre ele, acabaremos com o ponto
centrado, indicando que o scanner atingiu sua
posição de equilíbrio.
- Envelhecimento. O sintoma é que a calibração
lateral muda com o tempo. O teste é provar a
estabilidade das medidas laterais com o tempo, usando uma
grade de espaçamento conhecido.
- Cross talk entre as cerâmicas x e
y, resulta em que, linhas horizontais e verticais que
deveriam aparecer perpendiculares, vêem-se com ângulos
diferentes ou aparecem superfícies curvas, onde pensamos
ter superfícies planas. O teste novamente é usar uma
amostra padrão para observar a deformação.
Comentário: Como o SPM gera dados quantitativos, a
qualidade deles estará em relação direta com uma boa
calibração do sistema que gera esses dados.
Distorções verticais
Os dados na direção vertical z estão sujeitos a alguns dos
mesmos artefatos que no plano (x,y). Entretanto, o design
básico do scanner (tubo ou tripoide) é de maior
importância neste caso.
- Não linearidade intrínseca. Se suspeitarmos da
introdução de erros no valor das alturas medidas,
também existem grades padrão, como para o plano, com
alturas bem determinadas.
- Histerese. Os sintomas são que as inclinações
das paredes laterais das amostras, irão depender de se o
scanner está se movendo para cima ou para abaixo.
Um teste para identificar isto seria medir um degrau e
comparar as inclinações das bordas.
- Creep. Pode ser visto em varreduras
rápidas e amplas em altura. Um grande degrau é exemplo
disto: o cume de uma parede profunda aparecerá inclinado
mostrando um decaimento exponencial devido a que a
cerâmica continua a se distorcer depois que já se
chegou ao topo. O teste para saber se isto está
acontecendo é fazer uma imagem de um degrau de
características conhecidas.
- Envelhecimento. O sintoma é que a calibração da
altura muda com o tempo. Para testar, é necessário
estudar a estabilidade com o tempo das medidas em altura,
usando amostras de altura conhecida.
Podemos resumir todos estes artefatos na figura 52.
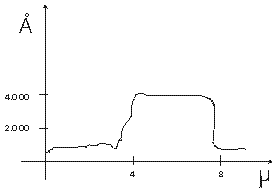
Figura 52: Perfil de um
degrau mostrando histerese, creep e cross
talk só na direção z.
Vendo a figura, a histerese causa inclinações diferentes nas
paredes quando se varre para acima ou para abaixo, devido a que
as voltagem requeridas para isto são diferentes para a
contração e a dilatação. O creep causa o decaimento
exponencial que por sua vez resulta em que o lado esquerdo do
topo do degrau apareça mais alto que o direito. O acoplamento
cruzado acrescenta curvatura a todo o perfil.
Bowing. Uma distorção vertical comum é a
inclinação que ocorre devido a que o scanner se move
fora do plano da amostra durante a varredura. Isto acontece por
dois fatores: a geometria do scanner e o ângulo entre a
ponteira e a amostra.
Artefatos dinâmicos.
As cerâmicas têm uma amplitude fisicamente limitada. Se a
altura das rugosidades excede esta medida em z, devido à
inclinação, a dobras ou mesmo ao tamanho da superfície, os
dados coletados não terão sentido e isto aparecerá como um
ponto aplanado (flat spot) sobre a amostra.
Calibração. Como no caso horizontal, as medidas
verticais estão sujeitas a erros de calibração e para
evitá-los existem critérios e provas padrão de calibração
tanto vertical quanto horizontal.