|
Histerese |
|
Histerese |
Trata-se, como já mencionamos, de um tipo de comportamento não linear, no qual, a resposta resultante numa deformação mecânica da cerâmica é retardada em relação à esperada de acordo com a voltagem aplicada. Ainda mais, quando se aplica uma voltagem variável, a cerâmica em geral não volta a seu comprimento original. Isto depende muito da natureza do material piezelétrico e da estrutura da cerâmica.
A histerese produz-se devido a que se gasta energia para inverter os dipolos durante uma mudança de campo elétrico.
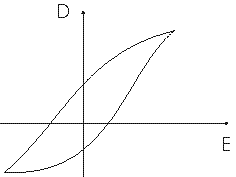
Figura 40: Loop de histerese.
Na figura 40 a área do loop representa a energia dissipada dentro do material em forma de calor.
Para não-ferroelétricos, o resultado do gráfico D (deslocamento dielétrico) versus E (campo aplicado) é uma reta, enquanto que para ferroelétricos, gera-se um loop. A polarização P é uma medida real do grau de ferroeletricidade e o D/E do loop é uma medida dela. Cerâmicas "duras" que têm pontos de Curie (temperatura de inversão, por cima da qual o material não é mais polar) altos, têm menos histerese que as cerâmicas macias e conjuntos de várias cerâmicas feitas de pó prensado têm menos histerese que uma cerâmica maciça.
Para fazer um gráfico de um loop de histerese em função da voltagem aplicada no scanner vamos supor que começamos com V=0 e aumentamos a voltagem até algum valor finito. Na figura 41 mostra-se a extensão da cerâmica em função desta voltagem aplicada.
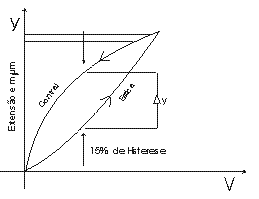
Figura 41: Extensão e contração da cerâmica em função da voltagem aplicada.
A curva é do tipo da anterior, onde os caminhos de ida e volta não são coincidentes.
A histerese mede-se como a razão entre a máxima divergência entre as curvas e a máxima extensão que a voltagem produz no scanner, isto é, Dy/yMax e ela pode ser até maior do que 20%.
Para entender melhor isto, voltemos ao funcionamento geral do sistema de varredura. O AFM é provisto de uma eletrônica para o scanner, que permite uma varredura sempre no mesmo sentido, como se mostra na figura 42 ou ainda ida e volta. No primeiro caso, o scanner se move na primeira linha de esquerda à direita, até atingir a extensão da varredura proposta, faz um passo na direção
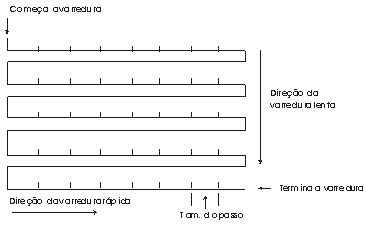
Figura 42: Movimento de um scanner durante uma varredura de SPM.
perpendicular, volta e varre a segunda linha na mesma direção anterior. Desce e volta novamente, etc. Isto significa que não há varredura numa das direções horizontais (no caso da figura, de direita para esquerda). No segundo caso, o movimento é o mesmo, mas a varredura é feita também de direita para esquerda.
A varredura vertical é chamada lenta e a horizontal rápida. O espaço entre os pontos nos quais se faz a aquisição de dados, chama-se medida do passo. Esta medida é determinada pela medida total da varredura do scanner e pelo número de pontos de dados por linha. A medida da varredura é variável, dependendo dos scanners, desde alguns ângstroms até pouco mais de 100 mm e de 100 a 1000 pontos por linha. O número de linhas varridas em geral é igual ao número de pontos por linha. Quando os dados são adquiridos sempre na mesma direção, são minimizados os erros introduzidos por histerese no plano (x,y).
A histerese na direção perpendicular z causa perfis distorcidos. Se, por exemplo, temos um degrau na amostra, a imagem será como mostrado na figura 43.
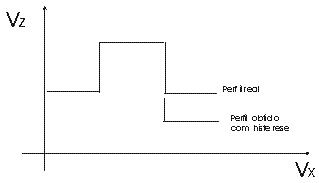
Figura 43: Imagem de um degrau distorcida pela histerese.
Quando o scanner está subindo na direção z, é requerida certa voltagem para contraí-lo. Quando ele desce o degrau, o scanner deve esticar-se. Se voltarmos à figura de histerese, veremos que a voltagem para esticar o scanner é maior que para contraí-lo na mesma extensão. Então, se produz o erro.

